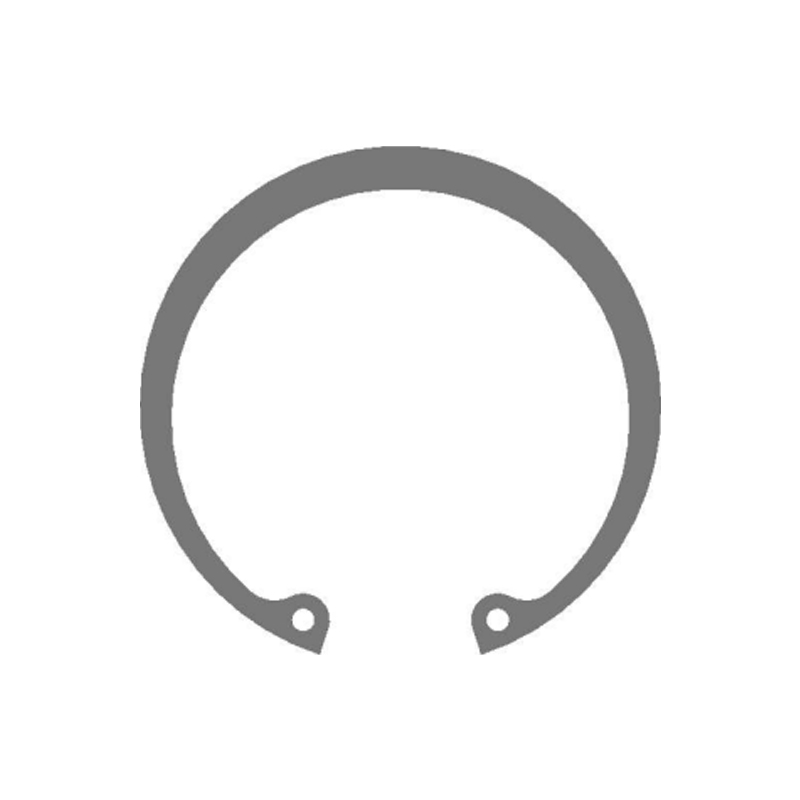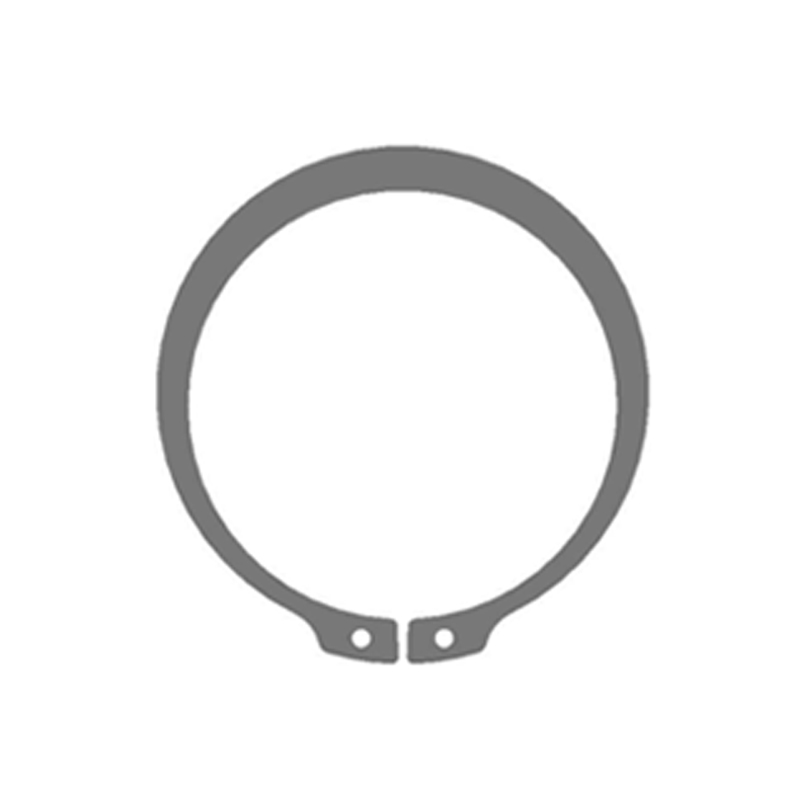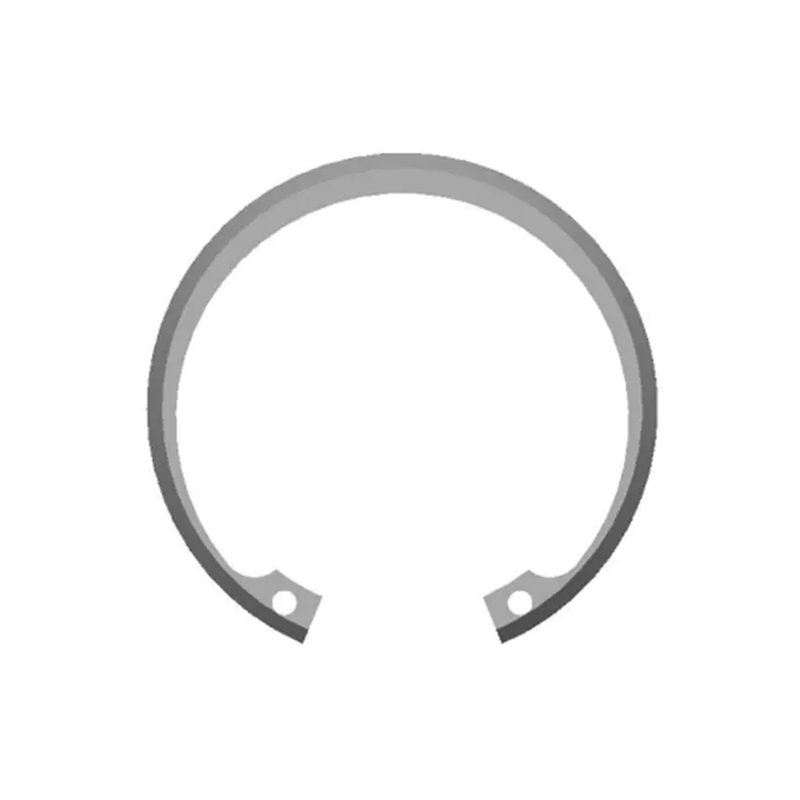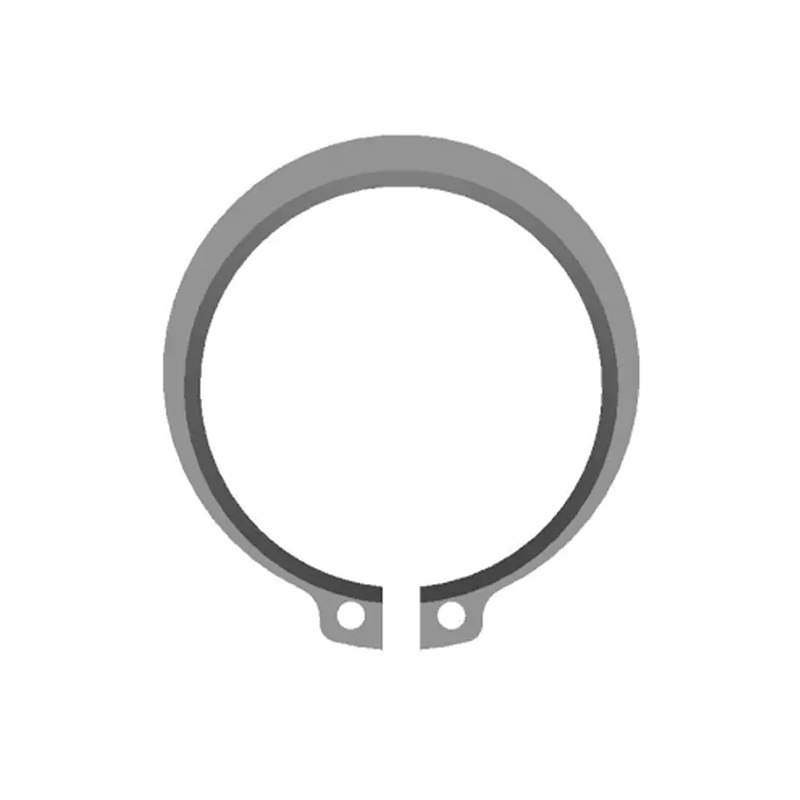
Bir satın alma mühendisi aynı DIN 471 segman çizimini üç damgalama tedarikçisine e-postayla gönderiyor ve %40 oranında farklılık gösteren teklifler alıyor. Çizim aynı, pres tonajı karşılaştırılabilir ve alıntıların hiçbiri yazım hatası değil. Boşluk hiçbir zaman kesin olarak belirlenemeyen malzeme hattında yer alıyor: bir tedarikçi ticari kalınlık toleransıyla 65 milyon şerit teklifinde bulundu, bir tedarikçi sıkı temper kontrolüne sahip 50CrV4 teklif etti ve bir diğeri ise bu rulo zaten stokta olduğundan 301 paslanmaz fiyat teklif etti.
Eksenel tespit halkalarında, yaylı rondelalarda ve damgalı braketlerde geri esneme, yorulma ömrü, korozyon davranışı ve parça fiyatının kabaca yarısı malzeme seçimine göre belirlenir. Bu, kalıp kesilmeden önce verilmesi gereken bir mühendislik kararıdır çünkü daha sonra düzeltilmesi yeni takımlar, yeni ilk ürün onayı ve yeni teslimat tarihleri anlamına gelir.
- Karbon yay çeliği 65Mn veya SAE 1060/1070, en düşük bobin maliyetiyle DIN 471 ve DIN 472 eksenel tutma görevlerinin çoğunu karşılar.
- Yalnızca bağlantı şok yükleri gördüğünde, yüksek döngü sayımlarında veya HRC 47'nin üzerinde tam sertliğe ihtiyaç duyduğunda 50CrV4 veya SAE 6150'ye yükseltin.
- Paslanmaz 301 veya 304 korozyonu çözer, ancak kalıpta tasarlanması gereken, preste düzeltilmeyen yüzde 25 ila 35 oranında geri esneme sağlar.
- Sınıf adı tek başına bir parçayı tanımlamaz. Temperlik, kalınlık toleransı ve çapak limiti satın alma siparişine aittir.
Parçayı Gerçekte Hareket Eden Malzeme Özellikleri
Dört şerit özelliği, hassas bir damgalama programında işin çoğunu yapar. Pres tonajı nadiren kısıtlamadır; bobin öyle.
Akma dayanımı ve geri yaylanma
1.400 MPa verimi olan bir şeridin, aynı serbest boşluğa ulaşması için 900 MPa'lık bir şeritten kabaca yüzde 8 ila 12 daha fazla aşırı bükülmeye ihtiyacı vardır. Bu rakam kalıp geometrisinin içine yerleştirilmiştir ve operatörün kararına bırakılmamıştır.
İş sertleştirme
Östenitik 301 oluştukça sertleşir. 304'te rahatça çalışan bir progresif kalıp, yarı sert 301'e değiştirildiğinde farklı zımba açıklığına ve daha yavaş şerit beslemeye ihtiyaç duyabilir.
Temperlik ve kalınlık toleransı
0,8 mm'lik bir segman üzerinde, artı veya eksi 0,02 mm'lik bobin kalınlığına karşı artı veya eksi 0,05 mm, kurulu radyal kuvveti ölçülebilir şekilde değiştirir ve boşluk açma şikayetlerini çoğaltır.
Kenar ve çapak durumu
Malzeme kalınlığının yüzde 5'inin üzerindeki çapak, titreşimli bir şaft üzerinde yorulma çatlağı başlatıcısı haline gelir. Çapak alma ve kenar iyileştirme sözlü bir anlaşmaya değil, çizime aittir.
Bu değişkenleri tek bir çatı altında kontrol eden tedarikçiler bir avantaja sahiptir; çünkü bir tavlama değişikliği, bir değirmen, bir damgalayıcı ve bir ısıl işlemci arasında müzakere edilmek yerine, bitmiş bileziğe göre doğrulanabilir. bir dikey olarak entegre üretim zinciri Hammadde haddeleme, kalıp yapımı, damgalama, ısıl işlem, fosfatlama, ultrasonik temizleme ve otomatik optik sınıflandırmayı içeren bu süreç, geri bildirim döngüsünü önemli ölçüde kısaltır.
Hassas Metal Damgalama Malzemeleri Karşılaştırıldı
Beş malzeme ailesi, hassas damgalı bağlantı elemanlarının, tespit halkalarının ve yapısal klipslerin büyük çoğunluğunu kapsamaktadır. Aşağıdaki rakamlar gösterge niteliğindeki çalışma aralıklarıdır, spesifikasyon sınırları değildir ve her sipariş bir değirmen sertifikasıyla onaylanmalıdır.
Maliyet endeksi sütunu, teklif verme sırasında en sık atlanan sütundur. Yüzde 40 daha ucuz bir rulo, ikinci bir kalıp revizyonunu, daha yüksek hurdayı ya da ek bir kaplama adımını zorlarsa, toplam maliyete yüzde 40'tan fazla katkı sağlayabilir. Kilogram başına maliyeti değil, kabul edilen parça başına iniş maliyetini karşılaştırın.
DIN 471 mil segmanları ve DIN 2093 yüksek yük Belleville rondelaları gibi standart katalog parçaları normalde ilk iki aileden belirlenir ve her ikisi de hacimsel olarak karbon ve alaşımlı yay çeliğinden üretilir.
 Yüksek Yük Belleville Yaylı Rondela-DIN2093 Tedarikçiler Ana Sayfa Ürünler Belleville Yaylı Rondela Yüksek Yük Belleville Yaylı Rondela-DIN2093 Ürünü Görüntüle →
Gizli Metrikler: Geri Yayılma, Hurda ve Kalıp Ömrü
Geri yaylanma, teklif aşamasında çoğunlukla hafife alınan sayıdır. 100 temel çizgisi olarak karbon yay çeliğini kullanan aşağıdaki tablo, takıma dokunmadan şerit değiştirildiğinde aynı nominal geometrinin nasıl davrandığını göstermektedir.
Bağıl geri esneme indeksi, 65Mn = 100
Bir alıntıda nadiren iki sayı daha görünür. Birincisi, hurda oranı: İyi çalışan bir karbon çeliği progresif kalıp tipik olarak yüzde 1,5 ila 2 oranında tutarken, paslanmaza değiştirilen değişmemiş bir kalıp, boşluklar ve yarıçaplar revize edilene kadar yüzde 4 ila 6'ya sürüklenebilir. İkincisi, kalıp bakım aralığı: Karbon çeliğiyle çalışan karbür zımbalar, yeniden taşlamalar arasında 800.000 vuruşa dayanabilirken, paslanmaz veya bronz üzerinde aynı takım genellikle yaklaşık 300.000 vuruşa düşer.
Kaplama ve ısıl işlem başka bir gizli risk katmanı ekler. Anlamak Isıl işlem ve yüzey kaplama damgalı segman özelliklerini nasıl etkiler? hidrojen kırılganlığını hafifletme adımı olmadan sertliği zaten 1.000 MPa'nın üzerinde olan bir parça üzerinde parlak çinko kaplamanın belirtilmesinin önlenmesine yardımcı olur.
Her Malzeme Ailesinin Bittiği Yer
Tespit halkaları, rondelalar ve damgalı yapısal parçalar arasında talep az sayıda endüstride yoğunlaşmıştır. Aşağıdaki dağılım, herhangi bir tek müşteri karışımından ziyade, eksenel bağlantı bileşenleri için tipik sipariş modellerini yansıtmaktadır.
- Otomotiv, yüzde 42
- Rüzgar enerjisi, yüzde 18
- İnşaat makineleri, yüzde 14
- Endüstriyel makineler ve diğerleri, yüzde 26
Otomotiv işleri, çevrim sayılarının yüksek ve maliyet baskısının sabit olduğu şanzıman ve tekerlek rulman düzeneklerinde 65Mn ve 50CrV4'ü tercih ediyor. Rüzgar uygulamaları, bakım erişiminin pahalı olması ve servis aralıklarının yıllar alması nedeniyle alaşımlı çeliğe ve paslanmaza yöneliyor. İnşaat ekipmanları daha kalın kesitleri ve daha ağır kaplamaları tolere ederken, genel endüstriyel makinelerde standart dışı damgalanmış parçalar, braketler ve sınır kafesleri işlenmiş bileşenlerin yerini daha düşük ağırlık ve maliyetle alır.
Altı Adımlı Seçim ve Yeterlilik İş Akışı
- Yükü ve çevrim ömrünü tanımlayın. Eksenel tutma kuvveti, titreşim seviyesi, beklenen döngüler ve çalışma sıcaklığı aralığı, herhangi bir derece tartışmasından önce gelir.
- Arayüz standardını düzeltin. DIN 471, DIN 472, DIN 983 veya dahili bir çizim, oluk boyutlarını ve dolayısıyla kurulu gerilim seviyesini belirler.
- Malzemeyi ve sertliği seçin. Korozyona maruz kalma ve sertlik hedefini eşleştirin, ardından kalınlık toleransını ve çapak sınırını açıkça belirtin.
- Kalıbı geri yaylanma etrafında tasarlayın. Aşırı büküm, açıklık ve yarıçaplar genel bir tablodan değil, gerçek şerit özelliklerinden ayarlanır.
- İlk makalelerle doğrulayın. Boyutsal düzen, sertlik profili ve gerçek şaft veya delik üzerinde işlevsel uyum testi.
- Birim için işlemi kilitleyin. Hızlanma öncesinde ısı numarasını, ısıl işlem döngüsünü ve inceleme sıklığını belgeleyin.
Geometri katalog standartlarının dışına çıktığında aynı iş akışı tek bir eklemeyle uygulanır: damgalama rotasının kendisi bir tasarım değişkeni haline gelir. Braketler, şimler ve sınır kafesleri gibi parçalar genellikle malzeme kalitesi ve şekillendirme sırasının birlikte geliştirildiği özel baskılar halinde üretilir.
 Aşınmaya Dayanıklı Limit Kafesi Tedarikçileri Ana Sayfa Ürünler Standart Olmayan Damgalama Parçaları Aşınmaya Dirençli Limit Kafesi Ürünü Görüntüle →
Bakım, İzlenebilirlik ve Uyumluluk Kontrolleri
Sahadaki malzeme performansı kimya kadar dokümantasyona ve kullanıma da bağlıdır. Aşağıdaki kontroller çoğu anlaşmazlığı ve saha iadesini önler.
- Her ısı numarası için EN 10204 3.1'e göre değirmen sertifikaları, üretim partisinde muhafaza edilir.
- Kaplamalı ve fosfatlı yüzeyler için RoHS ve REACH beyanları, her proses değişikliğinde yenilenir.
- ISO 9227'ye göre tuz püskürtme testi, genellikle üç değerlikli çinko için 96 saat ve paslanmaz kaliteler için 480 saat veya daha fazla.
- 1.000 MPa çekme dayanımının üzerindeki parçalar için kaplamadan sonraki dört saat içinde hidrojen kırılganlığının giderilmesi.
- Barkod etiketleme ve ilk giren ilk çıkar envanter kontrolü ile desteklenen, bobinden kartona parti izlenebilirliği.
- Bobin prese ulaşmadan önce kalınlık, sertlik, temper ve yüzey kusurlarını kapsayan gelen inceleme.
- Parça doğru olsa bile raftaki pas bir teslimat kusuru olduğundan, kaplamasız karbon çeliği için kuru depolama ve VCI paketleme.
Otomatik optik sınıflandırma ve son performans testi döngüyü kapatır. Isıl işlemden sonra her halka boşluk, düzlük ve çatlak açısından kontrol edildiğinde, malzeme sapmaları montaj sırasında değil sevkıyattan önce yakalanır.
Hassas metal damgalama malzemelerini seçmek, doğru sırayla verilen kararların kısa bir listesidir: önce standart ve yükleme, ikinci olarak kalite ve temperleme, toleranslar ve üçüncü bitirme. Bobinden tasnif edilmiş kartona kadar üç adımı tek bir kalite sistemi içinde tutabilen tedarikçiler, damgalı tespit halkaları ve özel damgalı parçalardaki en yaygın değişiklik kaynağını ortadan kaldırır. Maddi soruyu, kalıp kesilmeden önce masaya getirin; alıntılar arasındaki yüzde 40'lık fark genellikle tek bir savunulabilir sayıya dönüşür.