Her üretim mühendisi aynı arıza modelini görmüştür: yüksek titreşimli bir çalışma sırasında tutuşunu kaybeden bir tutma halkası veya tekrarlanan termal döngüden sonra kelepçe yükünü yavaşça bırakan bir yaylı rondela. Belirtiler farklı görünse de temel neden genellikle aynıdır; çelik, tam elastik gücünü geliştirmek için gereken çökeltme ısıl işlemini hiçbir zaman almamıştır.
Yağış sertleştirmesi veya yaşlandırma sertleştirmesi olarak da adlandırılan çökeltme ısıl işlemi, seçilen alaşımların akma mukavemetini, sertliğini ve yorulma direncini artıran üç aşamalı bir termal işlemdir. Segmanlar, yaylı rondelalar ve damgalı bağlantı elemanları için bu, kanalında kilitli kalan bir bileşen ile yük altında sürünen bir bileşen arasındaki farktır.
Anahtar paket servisi: Doğru şekilde uygulanan çökeltme ısıl işlemi, tavlanmış duruma kıyasla akma mukavemetini %50 veya daha fazla artırabilir ve minimum distorsiyona neden olur; bu nedenle segmanlar ve Belleville rondelaları gibi ince, sıkı toleranslı parçalar buna bağlıdır.
Yağış Isıl İşlemi Aslında Ne Yapar?
Mekanizma, soğuk işlem veya martenzit dönüşümü yoluyla metali daha güçlü hale getirmekle ilgili değildir. Bunun yerine alaşım, kristal yapısının içinde son derece ince çökeltiler salmaya zorlanır. Bu parçacıklar, metalin bükülmesine ve akmasına izin veren mikroskobik kusurlar olan dislokasyonların hareketini engeller. Daha fazla engel, daha yüksek güç anlamına gelir.
Bir bağlantı elemanı bileşeni için bu, üç ölçülebilir fayda sağlar:
- Daha yüksek elastik limit — parça, tekrarlanan sapmalardan sonra orijinal şekline geri döner; bu, bir segmanın her yayılıp takıldığında yapması gereken şeyin tam olarak kendisidir.
- Kararlı kelepçe yükü — gerilim gevşemesine karşı direnç, dereceye bağlı olarak yaklaşık 300°C'ye kadar çalışma sıcaklıklarında yaylı rondelaları sıkı tutar.
- Daha uzun yorulma ömrü - ince, düzgün biçimde dağılmış çökeltiler döngüsel titreşim altında çatlak başlangıcını geciktirir.
Yaygın yaşlandırmayla sertleşen alaşımlarda tavlanmış duruma göre akma dayanımı artışı.
Yaşlanmayla sertleştirilmiş yay çeliğinin gerilim gevşemesi hızlanmadan önceki yaklaşık çalışma sınırı.
Yaşlanma, hassas damgalamanın oluk uyumu toleranslarını koruyarak minimum boyutsal değişiklik üretir.
Çöktürme Isıl İşleminin Üç Aşaması
Aşama 1 – Çözüm Tedavisi
Parça, tüm alaşım elementlerinin tek bir katı çözelti halinde çözündüğü bir sıcaklık aralığına kadar ısıtılır. Karbon yaylı şerit için bu genellikle 780–880°C'dir; çökeltmeyle sertleşen paslanmaz çelik için, yaklaşık 1065°C'ye kadar; alüminyum alaşımları için, 470–500°C. Bekletme süresi yapıyı homojenleştirecek kadar uzun, fakat tane büyümesini önleyecek kadar kısa olmalıdır. Damgalı bileşenler için bu aşama aynı zamanda kesme ve şekillendirmenin getirdiği iç gerilimi de azaltır.
Aşama 2 – Söndürme
Hızlı soğutma, çözünmüş elementleri yerinde tutarak aşırı doymuş bir katı çözelti oluşturur. Bu noktada metal tavlanmışa göre daha serttir ancak nihai mukavemetine yaklaşamaz. Söndürme ortamı, su ve yağdan polimer çözeltilerine veya basınçlı havaya kadar çeşitlilik gösterir. Segmanlar ve rondelalar gibi ince bölümler hızlı bir şekilde soğur, ancak yine de bozulmayı veya çatlamayı önlemek için söndürmenin ayarlanması gerekir.
Aşama 3 - Yaşlanma
Daha düşük bir sıcaklıkta (alaşıma bağlı olarak tipik olarak 150°C ila 500°C arasında) kontrollü yeniden ısıtma, çözünmüş elementlerin çekirdeklenmesine ve ultra ince çökeltiler halinde büyümesine olanak tanır. Yaşlanmanın altında kalmak, gücü gelişmemiş bırakır; aşırı yaşlandırma parçacıkları kabalaştırır ve malzemeyi yumuşatır. Hassas zaman-sıcaklık kontrolü, güvenilir bir ısıl işlemciyi tahminciden ayıran şeydir.
Nasıl Karşılaştırılır: Yağış Sertleşmesi ve Diğer Yollar
Isıl işlem seçimi, ürünün şekline, kalınlığına ve yüklemesine bağlı bir mühendislik kararıdır. Aşağıdaki karşılaştırma, bir bağlantı elemanı üreticisinin uygulayabileceği en yaygın yolları özetlemektedir.
Yaşlanma Tepkisi: Gizli Zirve
Yaşlanarak sertleşen her alaşımın bir sertlik zirvesi vardır ve bunu bulmanın tek yolu parçalardan zaman ve sıcaklık açısından numune almaktır. Aşağıdaki tablo, su verme sonrasında 350°C'de tutulan bir yay çeliği şeridinin tipik yaşlanma tepkisini göstermektedir. Sertlik, ince çökeltiler oluştukça artar, parçacıklar irileştikçe azalır.
Bu, çoğu alıcının asla sormadığı gizli göstergedir. Yaşlanmayan malzeme minimum sertlik testini geçebilir ancak yine de ürün için tasarlanan tam elastiklik sınırına sahip olmayabilir. Aşırı eskimiş malzeme erken yorulma arızası riskini taşır. Sorumlu bir tedarikçi, her partinin eğrisini takip eder ve gerçek yaşlandırma aralığını belgelendirir.
Yağışla Sertleşen Parçaların En Önemli Olduğu Yer
Bağlantı elemanlarından en fazlasını talep eden endüstriler çökeltme ısıl işlem spesifikasyonlarını belirleyen endüstrilerle aynıdır. Aşağıdaki dağılım, endüstriyel sektörlerde zamanla sertleştirilmiş yay çeliği bileşenlerinin tipik tüketimini temsil etmektedir.
Otomotiv şanzımanlarında ve CV bağlantılarında, millere yönelik DIN 471 dış segmanların milyonlarca yüksek devir/dakika yük döngüsü boyunca radyal kavramayı koruması gerekir. Rüzgar türbinlerinde, dişli kutusu muhafazalarının hem titreşimi hem de yağlayıcı sıcaklığını tolere eden delik tarafı tutulmasına ihtiyacı vardır. İnşaat makinelerinde yaylı rondelaların, planlı bir yeniden sıkma gerekmeden on yıllar boyunca ön yükü tutması gerekir.
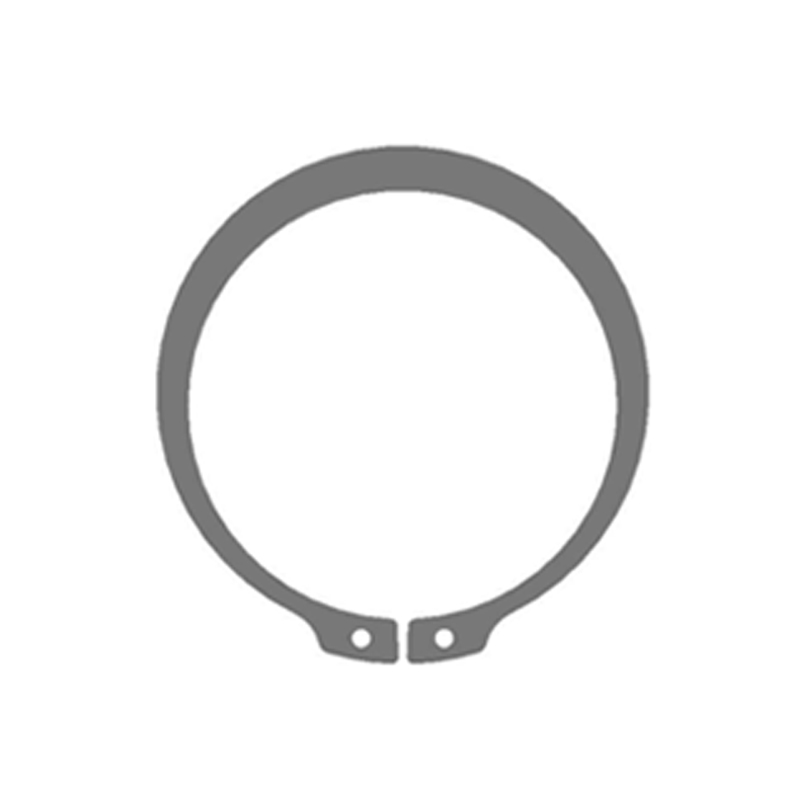
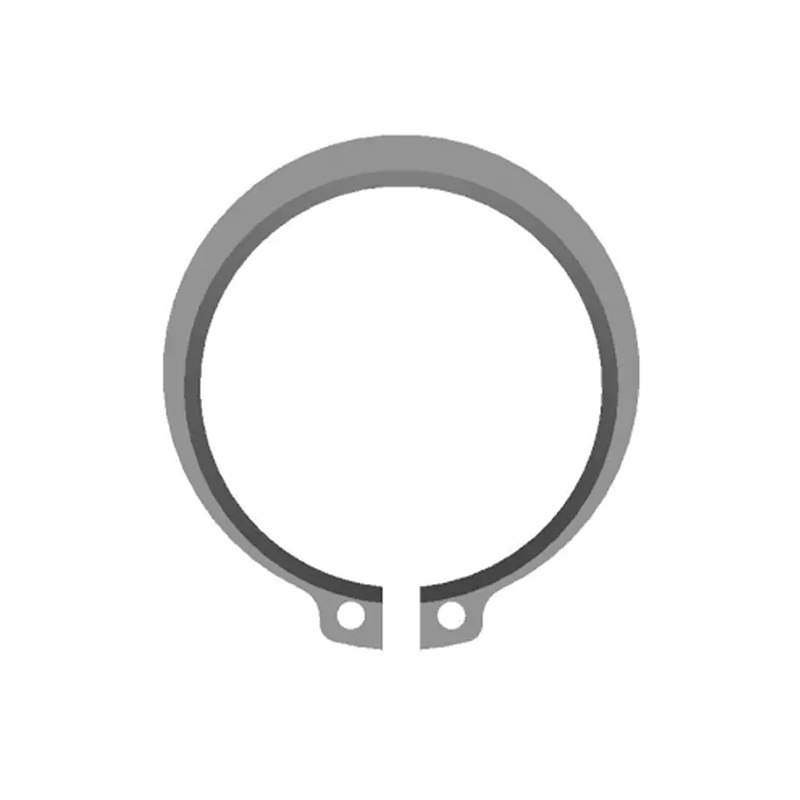
 DIN 471 Şaft Tutma için Dış Segmanlar Bu dış segmanlar, 65Mn ve paslanmaz çelik gibi malzemeler ve fosfatlama ve çinko kaplama gibi yüzey işlemleriyle miller üzerinde eksenel yer değiştirmeyi önler. Radyal kavrama ve titreşim direncinin kritik olduğu yüksek devirli otomotiv ve rüzgar türbini uygulamalarına uygundurlar. Ürünü Görüntüle →
Yağışla Sertleştirilmiş Bağlantı Elemanlarının Belirlenmesi: Pratik Bir Kılavuz
Alıcılar ve tasarım mühendisleri fiyat ve teslim süresine odaklanma eğilimindedirler ancak hizmet ömrünü belirleyen ısıl işlemin özellikleridir. Aşağıdaki beş adımı tamamladığınızda, gerçeklikle temasta kalan bir satın alma spesifikasyonuna sahip olacaksınız.
Hizmet koşullarını tanımlayın
Çalışma sıcaklığı aralığını, yük döngüsünü ve titreşim seviyesini kaydedin. Bu üç girdi, karbon yay çeliğinin, 50CrV4'ün veya çökelmeyle sertleşen paslanmaz kalitenin uygun olup olmadığına karar verir.
Malzeme ve standardı seçin
Kaliteyi ilgili standartla eşleştirin — segmanlar için DIN 471 ve DIN 472, Belleville pulları için DIN 2093, düz pullar için DIN 988. Standartlar sertlik aralıklarını, boyutları ve test yöntemlerini tanımlar.
Kabul kriterlerini belirleyin
Sertlik penceresi, deneme yükü ve yüzey durumu üzerinde anlaşın. Bir segman için, yiv uyumu toleransı ve kalıcı ayar olmaksızın tam sehim tartışılamaz.
Proses kontrolünü doğrulayın
Üreticinin her parti için yaşlanma eğrisini nasıl kontrol ettiğini sorun. Tam şirket içi üretim — haddeleme ve damgalamadan ısıl işleme ve optik sıralamaya kadar — geri bildirim döngüsünü kısaltır ve tutarlılığı artırır.
Talep belgeleri
Malzeme sertifikaları, sertlik testi raporları ve boyutsal inceleme kayıtları isteyin. Tedarikçinin test merkezinin bağımsız akreditasyonu gerçek güveni arttırır.
Uygulama bir göbek veya mahfaza deliği olduğunda, DIN 472 iç segmanlar, sökme erişiminin sınırlı olduğu yerlerde rulmanların ve bileşenlerin tutulması için standart çözüm olarak kalır.
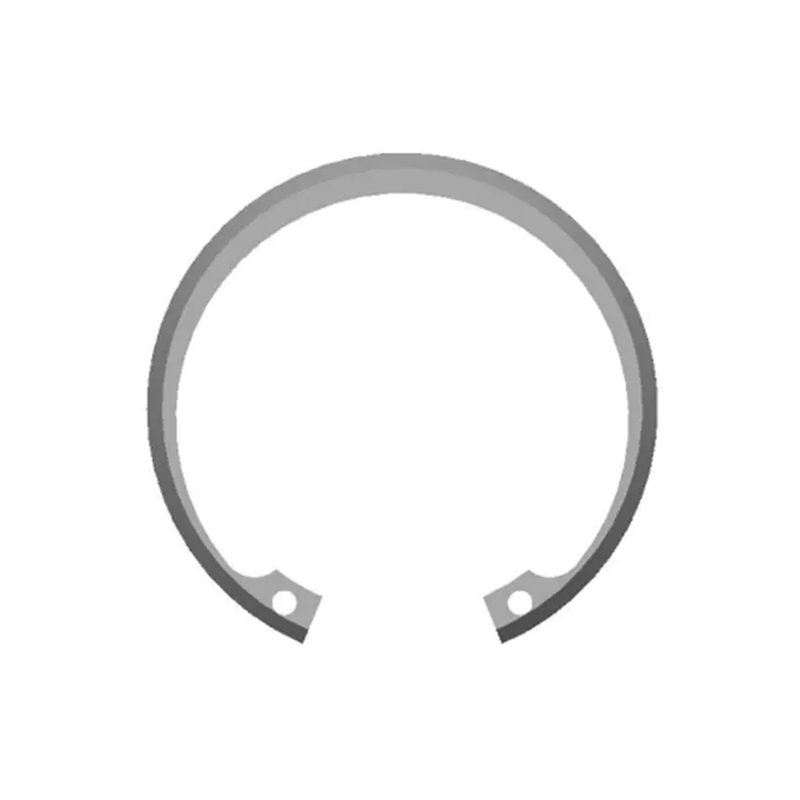
 DIN 472 Delik Tutma için İç Segmanlar Dahili oluklara montaj için tasarlanan bu metrik segmanlar, deliklerdeki bileşenlerin eksenel hareketini sınırlar. Standart yüzey işlemlerine sahip karbon ve paslanmaz çelik seçenekleri mevcuttur ve sökme erişiminin sınırlı olduğu yerlerde rulman tutma için idealdir. Ürünü Görüntüle →
Dar bir zarf içinde yüksek, tahmin edilebilir bir ön yük gerektiren tasarımlar için DIN 2093 yüksek yüklü Belleville yaylı rondelalar, yalnızca şerit doğrulanmış sertlik zirvesine kadar eskimişse aşamalı bir yay oranı sağlar.
 DIN 2093 Yüksek Yük Belleville Yaylı Rondelalar Bu konik disk yaylar, kademeli bir yay hızı sağlar ve ön yükü sıkı zarflarda korur. 51CrV4 gibi yay çeliklerinden üretilen bu ürünler, yüksek dengeleme kuvveti ile düşük strok sunar, mekanik ve elektronik ekipmanlarda gevşemeyi önler ve darbeleri emer. Ürünü Görüntüle →
Bakım, Denetim ve Uyumluluk
Isıl işlem kararları fabrika kapısında bitmiyor. Bir bileşenin nasıl depolandığı, kurulduğu, kaplandığı ve incelendiği, metalurjik avantajın devam edip etmeyeceğini belirler.
- Segmanları veya tespit halkalarını asla tekrar kullanmayın. Çıkarılmak üzere açılmış bir halka zaten elastik sınırının ötesinde bir gerilime maruz kalmıştır; yeniden takılması yorulma arızasına davetiye çıkarır.
- Kaplamadan sonra pişirin. Elektrokaplama sırasında ortaya çıkan hidrojen, yüksek sertlikteki çelikte gecikmeli kırılmaya neden olabilir. En az dört saat boyunca 190–220°C'de plaka sonrası pişirme standart uygulamadır.
- Gelen muayenede sertliği kontrol edin. Bir numune grubu üzerinde yapılan taşınabilir sertlik testi, parçalar hatta ulaşmadan önce eksik ve fazla yaşlanmayı tespit eder.
- İzlenebilirliği onaylayın. Arasındaki etkileşim ısıl işlem ve yüzey kaplama kararları korozyon direncini ve yorulma davranışını parti sertifikalarının belgelemesi gereken şekillerde değiştirebilir.
Uyum beklentileri de sıkılaşıyor. Alıcılar, REACH ve RoHS uyumluluğunu onaylayan malzeme beyanlarının yanı sıra akredite laboratuvarlardan test raporlarını giderek daha fazla talep ediyor. CNAS onaylı şirket içi test merkezi, belgeleme yükünü azaltır ve yeni tedarikçiler için onay döngülerini kısaltır.
Yağış ısıl işlemi gizemli bir metalurji ritüeli değildir; ölçülebilir, kontrol edilebilir bir süreçtir. Birinci sınıf bir tespit halkası ile erken arıza arasındaki gerçek fark, bu sürecin belirtilmiş, izlenmiş ve doğrulanmış olup olmadığıdır. Bir bağlantı elemanı tedarikçisini onaylamadan önce, malzemelerini nasıl yaşlandırmayla sertleştirdiklerini, hangi sertlik aralığını garanti ettiklerini ve bunu nasıl kanıtladıklarını sorun. Cevaplar size bin başına fiyattan daha fazlasını söyleyecektir.