Ağır hizmet tipi bir araç aksının malzeme incelemesi sırasında bir mühendis, tespit halkalarının neden basitçe çubuk stokundan döndürülmek yerine soğuk dövme yapılması gerektiğini sordu. Cevap yalnızca maliyetle ilgili değildi: Soğuk dövülmüş çelik, yorulma çatlağı büyümesine işlenmiş parçalardan çok daha iyi direnç gösteren bir tane akış modeli sunar.
Soğuk dövme çeliği tipik olarak akma mukavemetini %20-30 oranında artırır ve 1,6-3,2 μm Ra'lık bir yüzey kalitesi üretir, bu da onu yorulma direncinin ve boyutsal tutarlılığın kritik olduğu yüksek hacimli tespit halkaları, rondelalar ve segmanlar için tercih edilen seçenek haline getirir.
Soğuk Dövme Çeliği: Metale Ne Olur?
Soğuk dövme, çeliği yeniden kristalleşme sıcaklığının altında deforme eder. Sıcak dövmede olduğu gibi taneleri parçalamak ve yeniden biçimlendirmek yerine, soğuk işlem kristal tanelerini metalin akışı boyunca gerer ve döndürür. İş sertleşmesini sağlayan şey budur; soğuk dövme çeliğe ekstra güç veren mekanizma.
Tahıl Hizalaması
Taneler kalıp konturunu takip ederek, kesilmiş veya işlenmiş yüzeylere kıyasla yorulma ömrünü artıran sürekli bir akış hattı oluşturur.
Gerilme Sertleşmesi
Deformasyon, daha fazla kaymayı engelleyen dislokasyonları ortaya çıkararak ek ısıl işlem gerektirmeden akma dayanımını artırır.
Boyutsal Kararlılık
İş sertleştirmesi kesit boyunca aynı olduğundan, nihai toleranslar milyonlarca parçada sıkı ve tekrarlanabilir kalır.
Çeliğin kimyası geometri kadar önemlidir. C10, C15 ve C22 gibi düşük karbonlu çelikler yaygın tercihlerdir çünkü düşük karbon içerikleri onları çatlamadan deforme olacak kadar sünek kılar. Borlu çelikler, dövme sonrası ısıl işlem için daha yüksek sertleşebilirlik gerektiğinde de kullanılır. Amaç, tutarlı bir nihai şekli korurken büyük gerilimleri absorbe edebilen bir mikro yapıdır.
Üreticiler için bu, aynı çelik kalitesinin kalıp tasarımına ve pres hızına bağlı olarak farklı davranabileceği anlamına gelir. Bu yüzden gelişmiş hassas üretim süreçleri Süreci istikrarlı tutmak için kontrollü yağlama, kalıp temizleme ve optik incelemeyi birleştirin.
 Flanş Sızdırmazlığı için Yüksek Yük Belleville Yaylı Rondela DIN2093 Bu disk yayı, cıvatalar gevşediğinde flanş basıncını korur ve düşük strok ve yüksek dengeleme için eşit gerilim dağılımı sağlar. Şok emilimi ve bağlantı elemanı koruması için uygundur. Ürünü Görüntüle →
Soğuk Dövme ve Sıcak Dövme: Veriye Dayalı Bir Karşılaştırma
Karşılaştırma, soğuk dövme çeliğinin neden yüksek hacimli hassas bağlantı elemanı imalatına hakim olduğunu gösteriyor. Daha sıkı toleranslar ve daha iyi yüzey kalitesi ikincil işlemeyi azaltırken, mukavemet kazanımı kesit kalınlığını artırmadan parçanın hafifletilmesine olanak tanır.
Sertliğin Ötesinde: Soğuk Dövme Çelik Performansını Öngören Metrikler
Sertlik tek başına hikayenin tamamını anlatmaz. Hizmet ömrünün gerçek göstergesi, malzemenin ne kadar hızlı sertleştiği ve şekillendirme sonrasında ne kadar iç gerilimin kaldığıdır. Aşağıdaki grafik, tipik bir düşük karbonlu soğuk dövme çeliğinin deformasyon oranı arttıkça akma mukavemetindeki artışı göstermektedir.
Eğri başlangıçta diktir, sonra düzleşir. Soğuk dövme operasyonlarının çoğunun %30-40 deformasyonda duracak şekilde tasarlanmasının nedeni budur: bu noktanın ötesinde, süneklik, mukavemetin artmasından daha hızlı düşer, bu da çatlama veya kalıp arızası riskini artırır.
Günümüzde Soğuk Dövme Çelik Bağlantı Elemanlarının Kullanıldığı Yerler
Kompakt, yüksek mukavemetli bir parçanın yerinde kilitli kalması gereken her yerde soğuk dövme çelik bileşenler ortaya çıkar. Aşağıdaki sektör dağılımı, bağlantı elemanı üreticileri tarafından görülen tipik talep modelini yansıtmaktadır.
- Otomotiv – %60: transmisyon milleri, aks tutucuları, fren tertibatları
- Rüzgar Enerjisi – %25: ana şaft yatak kafesleri, hatve yatak klipsleri
- İnşaat – %15: yapısal bağlantı klipsleri, yük taşıyan rondelalar
Otomotiv uygulamalarında, şaft tespit halkaları gibi parçalar için varsayılan olarak soğuk dövme çelik kullanılır, çünkü bu işlem, tekrarlanan eksenel yükleme altında gerekli olan, segmanın oturma yüzeyini düz ve çapaksız tutar.
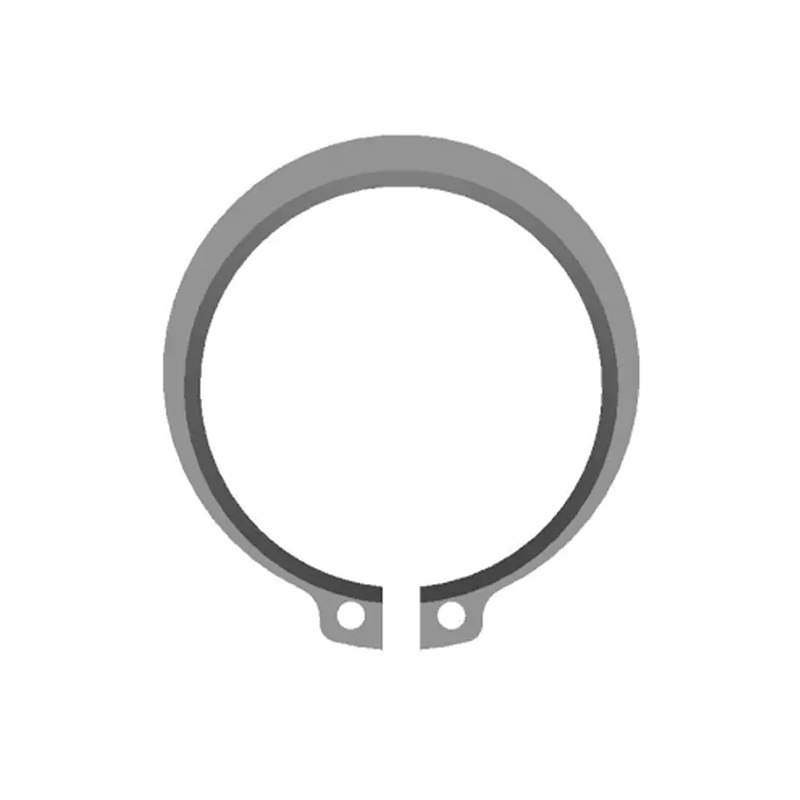
 Mil Eksenel Tutulması için Dış Segmanlar DIN471 Şaftlarda eksenel kaymayı önlemek için tasarlanan bu segmanlar makinenin stabilitesini ve verimliliğini artırır. Düz oturma yüzeyleri tekrarlanan yüklemelerde aşınmayı azaltır. Ürünü Görüntüle →
Doğru Soğuk Dövme Çelik Bileşen Nasıl Seçilir
Soğuk dövme çelik bağlantı elemanının seçilmesi tek bir karar değildir. Malzeme, geometri ve süreç kapasitesi arasındaki bir dizi değiş-tokuştur. Aşağıdaki adımlar pratik bir kaynak bulma iş akışını yansıtmaktadır.
1. Yük ve Sıcaklık Koşullarını Tanımlayın
Eksenel yükü ve çalışma sıcaklığı aralığını hesaplayın. Bu, gerekli akma dayanımını ve ısıl işlemin gerekli olup olmadığını belirler.
2. Çelik Kalitesini Şekillendirilebilirlikle Eşleştirin
Gerilimi çatlamadan absorbe edebilen düşük karbonlu veya borlu çelik seçin. Çelik aynı zamanda son yüzey kaplamasıyla da uyumlu olmalıdır.
3. Standart veya Özel Tasarımı Seçin
Standart DIN parçaları teslim süresini kısaltır. Yük yolunun olağandışı olduğu durumlarda, özelleştirilmiş bağlantı elemanı çözümleri kalıp geometrisinin oluk profilinize göre ayarlanmasına izin verin.
4. Toleransları ve Yüzey Kaplamasını Doğrulayın
Halkanın oturma yüzeyini ve radyal sektörünü çapak ve düzlük açısından inceleyin. Belirtilen Ra değeri, potansiyel sürtünme aşınmasının en iyi göstergesidir.
5. Üretici Kalite Kontrolünü Denetleyin
Tedarikçinin her partide otomatik optik inceleme ve çekme testi yaptığını doğrulayın. Bobinden bitmiş parçaya kadar izlenebilirlik, pahalı saha arızalarını önler.
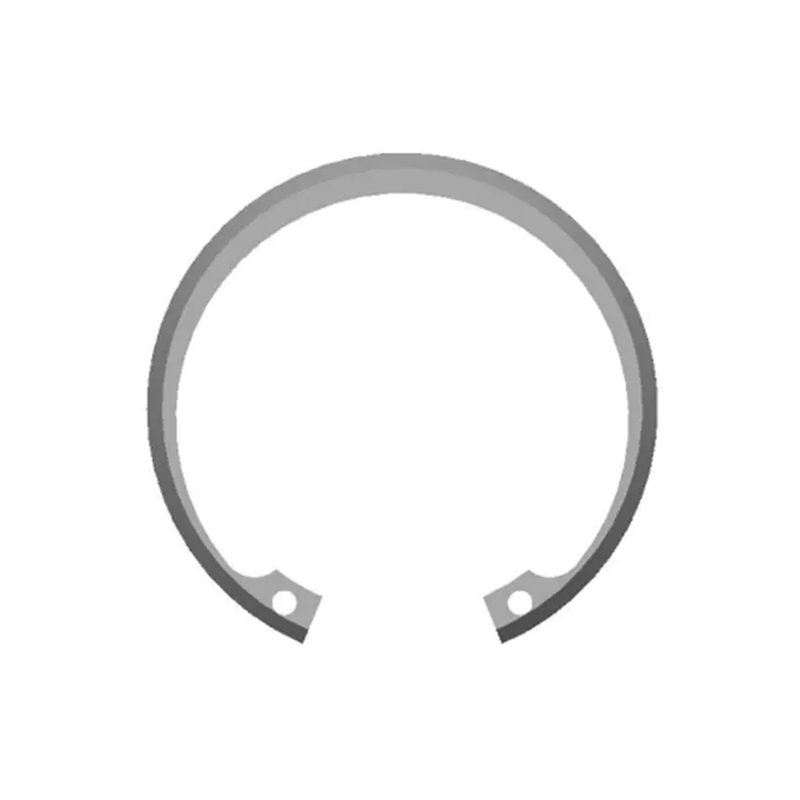
 Delik Olukları için Metrik İç Segmanlar DIN472 Parçaları deliklere sabitlemek için iç oluklara monte edilen bu segmanlar güvenilir eksenel konumlandırma sunar. Çeşitli kaplamalara sahip karbon ve paslanmaz çeliklerde mevcuttur. Ürünü Görüntüle →
Soğuk Dövme Çelik Parçaların Bakımı, Standartları ve Uyumluluğu
DIN 471 mil halkaları, DIN 472 delik halkaları ve DIN 2093 yaylı rondelalar gibi soğuk dövme çelik parçalar uzun yıllar çalışacak şekilde tasarlanmıştır ancak yine de uygun şekilde kullanılmaları ve periyodik doğrulamaya ihtiyaçları vardır.
- Şaft veya mahfaza üzerindeki oluk genişliğini kontrol edin. Yiv kenarındaki aşınma, segman yerinden çıkmasının en yaygın nedenidir.
- Çizimde belirtilen korozyon korumasını uygulayın: çinko fosfat, çinko pul veya siyah oksitin her biri tuz spreyi altında farklı davranır.
- Isıl işlem sertifikasının gerekli yüzey sertliğiyle eşleştiğini doğrulayın. Yüzey derinliği veya tamamen sertleşme değerleri malzeme sertifikasına göre izlenebilir olmalıdır.
- Özellikle yüksek titreşimli ortamlarda, sökme işleminden sonra mikro çatlak olup olmadığını kontrol edin. Soğuk dövme parçalar artık gerilimi korur; Halkanın uygunsuz şekilde yeniden kullanılması durumunda çatlak yayılabilir.
Yüksek sıcaklık veya yüksek derecede aşındırıcı servis için sipariş vermeden önce malzeme tedarikçisine danışın. Paslanmaz ve yüksek alaşımlı soğuk dövme çelikleri mevcuttur ancak karbon çeliklerinden farklı pres hızları ve kalıp açıklıkları gerektirirler.